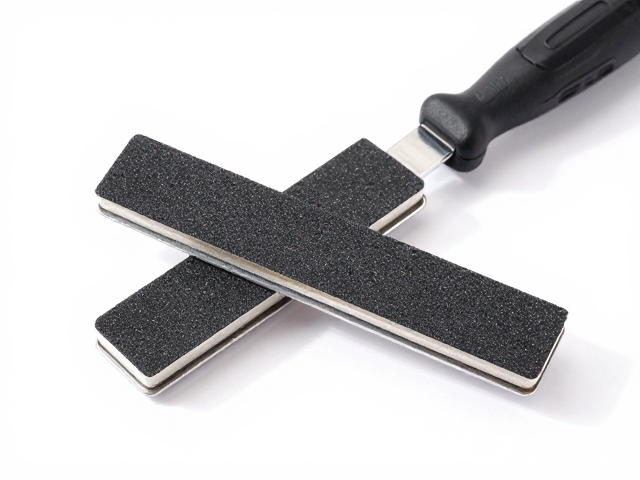
金刚砂磨头怎么选?还原细腻肌肤,手足护理爱好者必看
金刚砂磨头的核心参数解析
金刚砂磨头的选择核心在于 grit(目数)与转速的匹配,这一组合直接决定了切削效率与安全性。市面上常见的金刚砂磨头目数从240目到1200目不等,目数越低,砂粒越粗,切削力越强,适合处理厚硬的角质层或老茧;目数越高,砂粒越细腻,切削力温和,主要用于抛光和去除细微死皮。对于手足护理初学者,建议从400-600目区间入手,这个范围能在有效去除角质与避免损伤真皮层之间提供良好的平衡。
转速控制是另一项关键变量,电动美甲笔或专用手足护理机的转速通常需配合磨头粗细进行调整。粗目数磨头(如200-400目)建议转速控制在8000-12000转/分钟,过高的转速会导致磨头发热过快,容易烫伤皮肤或造成角质层过度剥离。细目数磨头(如800-1200目)则可在12000-18000转/分钟下操作,利用更细腻的颗粒进行表层平滑处理。实际使用中,保持磨头与皮肤呈15-30度夹角,以打圈方式缓慢移动,能最大程度减少局部过热风险。
不同部位与肤质场景的适配策略
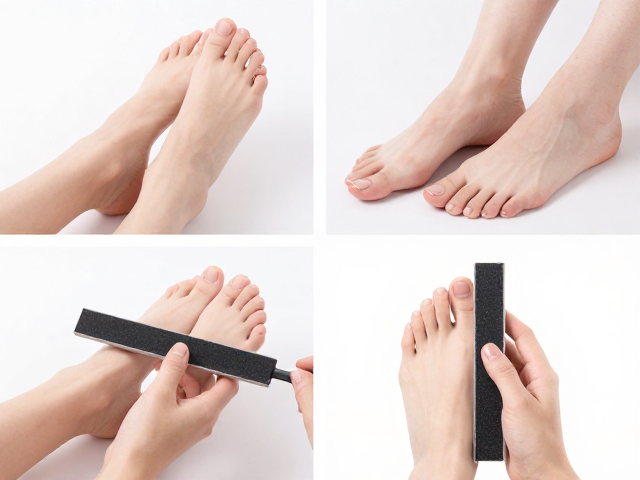
手足不同部位的角质厚度差异显著,需采用分区护理策略。脚后跟、脚掌前部及大拇指外侧等重灾区,角质层通常较厚且干燥,使用200-300目磨头进行初步打磨是常见且有效的去角质方式。操作时需严格遵循“少量多次”原则,每次打磨时间控制在10-15秒,观察皮肤颜色变化,一旦皮肤呈现微红应立即停止,避免磨穿角质层导致疼痛或感染。
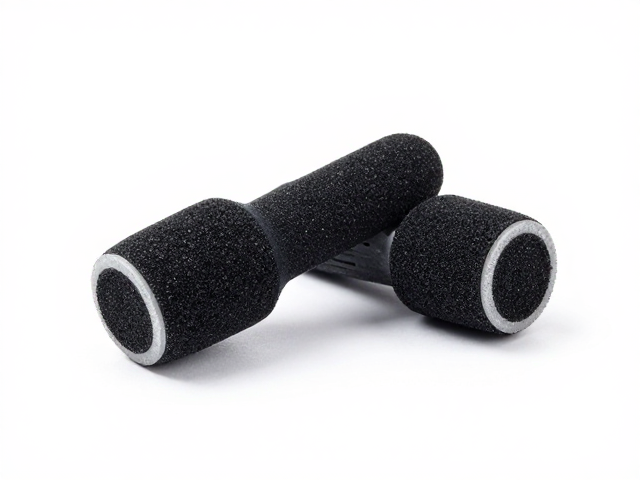
对于手指关节、指甲周围(甲沟)等皮肤较薄嫩的区域,应选用600目以上的高目数磨头。这些区域神经末梢丰富,对温度和摩擦力极为敏感,粗颗粒磨头极易造成红肿或刺痛。在处理指甲边缘的死皮时,还需注意磨头的形状选择,圆柱形或圆锥形磨头能更好地贴合甲缘曲线,而球形磨头则更适合大面积平坦区域的护理。
材质特性与使用寿命的维护
金刚砂磨头的主要材质通常为碳化硅或氧化铝,其中碳化硅硬度更高,切削效率更稳定,但相对较脆;氧化铝磨头韧性较好,不易碎裂,但切削速度略慢。优质磨头表面砂粒分布均匀,无脱落现象,劣质产品往往砂粒易脱落,不仅降低工作效率,脱落的砂粒还可能嵌入皮肤引发炎症。选购时可通过轻摇磨头观察粉尘情况,或使用手指轻触表面感受颗粒均匀度,避免购买砂粒分布不均的产品。
磨头的寿命受使用频率、操作手法及清洁方式影响显著。正确的使用习惯能延长磨头寿命,每次使用后需用专用刷子清理残留的皮屑和粉尘,避免堵塞砂孔导致散热不良。若发现磨头表面砂粒明显磨损、变平或出现凹陷,应及时更换,继续使用磨损严重的磨头会导致切削力下降,迫使操作者加大压力,反而增加皮肤受损风险。一般家用频率下,高频使用的磨头建议每1-3个月检查一次状态。